Publié par : Anaëlle Quivrin-Tessier — Rédactrice spécialisée en nouvelles technologies
L’automatisation du stockage organise les mouvements de palettes, de bacs ou de petites pièces pour stocker, déstocker, acheminer et préparer les commandes plus rapidement, avec des stocks fiables. La solution adaptée dépend de l’unité de charge, du débit attendu, des rotations et de l’espace réellement exploitable.
Ce que couvre réellement l’automatisation du stockage
Un système de stockage automatisé associe des équipements mécaniques, des logiciels de pilotage et des données d’identification. Il peut automatiser une partie du flux, comme l’acheminement des palettes, ou l’ensemble de la chaîne entre la réception, le stockage, le picking et l’expédition. L’objectif n’est pas de supprimer toute intervention humaine. Il s’agit de confier les déplacements répétitifs, lourds ou sensibles à un système fiable, tandis que les opérateurs se concentrent sur le contrôle, les exceptions et les tâches à valeur ajoutée.
Quiz sur l’automatisation du stockage
Testez vos connaissances sur les systèmes automatisés, les flux et l’évaluation d’un projet de stockage.
Du rayonnage au système AS/RS
Un AS/RS, pour Automated Storage and Retrieval System, est un système automatisé de stockage et de déstockage. Il comprend généralement des rayonnages, un moyen de manutention automatisé, des stations de transfert et un logiciel. Un transstockeur circule dans une allée pour saisir et déposer une charge à grande hauteur. Une navette se déplace dans les canaux d’un rayonnage compact. Des convoyeurs et des élévateurs relient les différentes zones.
La distinction principale oppose l’accès direct au stockage compact. En simple profondeur, chaque palette est accessible sans déplacer les autres. Cette configuration convient aux nombreuses références et aux prélèvements variés. En double profondeur ou dans des canaux compacts, la densité augmente, mais l’accès immédiat à chaque emplacement diminue. Le choix dépend donc de l’équilibre recherché entre capacité, sélectivité et cadence.
Le logiciel pilote autant que la machine
Le WMS, ou système de gestion d’entrepôt, attribue les emplacements, lance les ordres de stockage et de préparation, puis actualise l’inventaire. Connecté à l’ERP ou au MES, il fait circuler les informations entre les commandes, la production et l’entrepôt. Les codes-barres, la RFID, les capteurs et les contrôles de présence renforcent la traçabilité. Sans données fiables sur les dimensions, le poids, les statuts qualité, la rotation et les unités logistiques, même un équipement performant peut créer des blocages.
Associer chaque technologie au bon flux
Il n’existe pas de technologie universelle. Une solution adaptée à des palettes homogènes en grande quantité peut se révéler inefficace pour un catalogue de milliers de petites références. Le tableau ci-dessous situe les principales options selon leur usage et leurs contraintes.
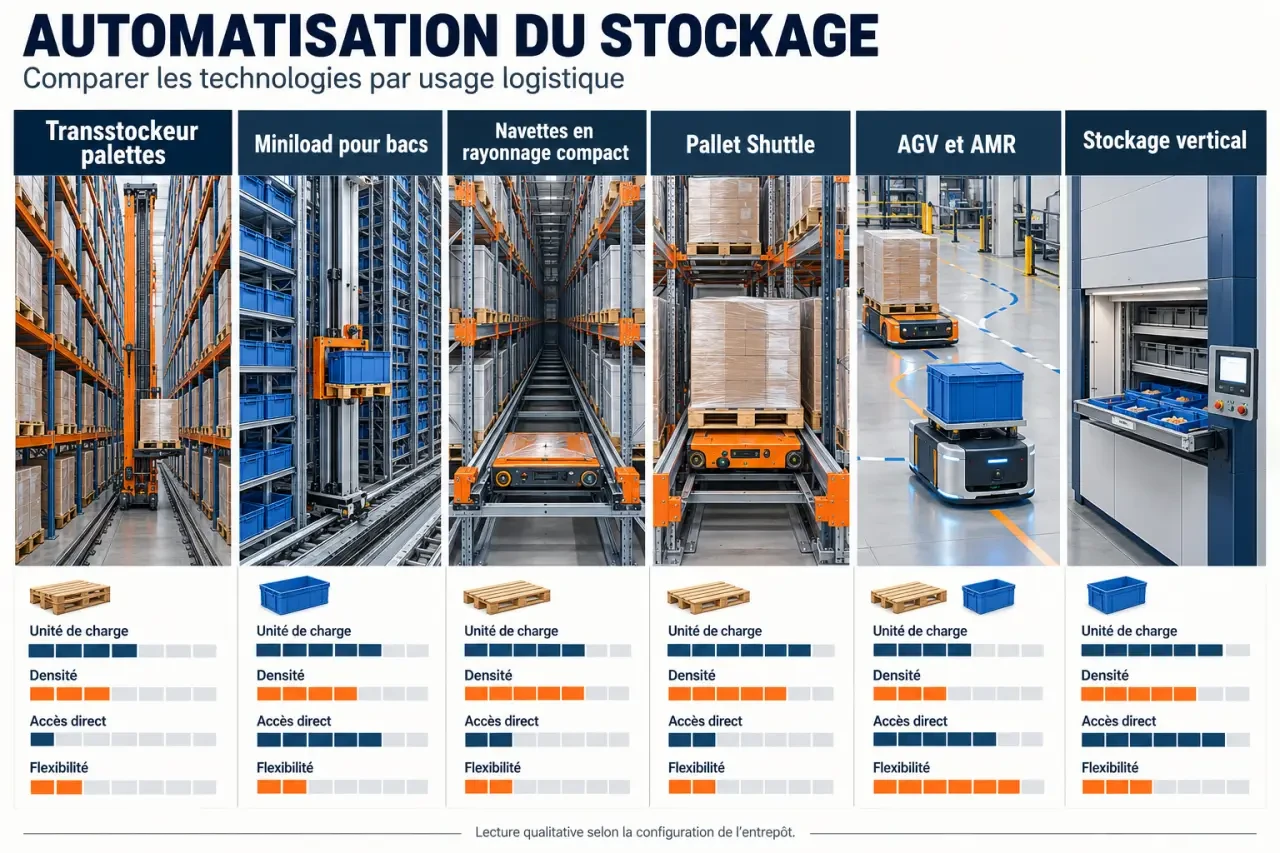
| Technologie | Charges et usage | Atout principal | Point de vigilance |
|---|---|---|---|
| Transstockeur palettes | Palettes, entrepôts hauts, flux réguliers | Hauteur, débit et stockage structuré | Installation très intégrée au bâtiment |
| Miniload | Bacs, cartons et petites pièces | Picking produit vers l’homme | Standardisation des contenants nécessaire |
| Navettes | Bacs ou palettes à forte rotation | Débit élevé et architecture évolutive | Dimensionnement des stations de sortie |
| Pallet Shuttle | Palettes homogènes en canaux compacts | Forte densité de stockage | Accès moins sélectif qu’en simple profondeur |
| AGV et AMR | Transport entre zones et flux variables | Réduction des trajets au sol | Circulation, sécurité et interfaces à organiser |
| Stockage vertical ou magasin rotatif | Petites pièces, maintenance, faible surface | Valorisation de la hauteur disponible | Capacité et cadence à vérifier |
Palettes : densité ou sélectivité
Le transstockeur pour palettes convient lorsqu’un entrepôt dispose de hauteur, de volumes importants et d’un flux prévisible. Un transstockeur par allée assure les mouvements entre les emplacements et les postes de transfert. Le Pallet Shuttle automatique déplace les palettes dans des canaux profonds. Il répond aux besoins de lots homogènes, de produits à rotation élevée ou de zones où la capacité prime sur l’accès immédiat à chaque référence.
Bacs et petites pièces : rapprocher la marchandise de l’opérateur
Pour la préparation de commandes, un transstockeur miniload ou un système de navettes alimente une ou plusieurs stations de picking. Le principe produit vers l’homme limite les kilomètres parcourus dans les allées, facilite le contrôle et stabilise la cadence. Les AGV, ou véhicules à guidage automatique, suivent un parcours défini. Les AMR, ou robots mobiles autonomes, adaptent davantage leur trajet à l’environnement. Ils transportent surtout des bacs, des chariots ou des palettes entre les postes et ne remplacent pas nécessairement le système de stockage.
Repérer le besoin avant de choisir l’équipement
L’automatisation du stockage devient pertinente lorsque les pics d’activité saturent les équipes, que les erreurs de préparation augmentent, que les allées s’encombrent ou que l’extension immobilière coûte plus cher qu’une meilleure exploitation de la hauteur. La pénurie de main-d’œuvre et les tâches pénibles sont aussi des signaux à examiner. Ils ne suffisent toutefois pas à justifier un projet mal dimensionné.
Les données à mesurer pendant l’audit
Un audit doit distinguer les moyennes des pointes. Relevez le nombre de références actives, les palettes ou les bacs en stock, les entrées et sorties par heure, les rotations, les dimensions et les poids, ainsi que les contraintes de température ou de fragilité. Analysez aussi les trajets réels, les attentes aux quais, les reprises manuelles et les anomalies. Une activité e-commerce très variable n’a pas le même profil qu’une usine qui alimente une ligne de production ou qu’un site de pièces détachées.
Pensez l’entrepôt comme une rampe de circulation : une zone de stockage très rapide ne sert à rien si la réception, les postes de préparation ou l’expédition créent un étranglement juste avant ou juste après. Le débit se dimensionne sur le maillon le plus contraint, y compris les accumulations temporaires, les changements de niveau et les contrôles qualité. Cartographier ces points de friction évite de suréquiper une allée tout en laissant les palettes attendre au sol.
- Beaucoup de références et accès fréquent : privilégier l’accès direct ou des bacs automatisés.
- Peu de références, grands volumes par référence : étudier un stockage compact par navettes.
- Flux changeants entre zones : comparer AGV, AMR et convoyeurs selon les distances et la stabilité des parcours.
- Manque de surface mais hauteur disponible : envisager des rayonnages hauts, des transstockeurs ou du stockage vertical.
Mesurer les gains sans sous-estimer les contraintes
L’automatisation peut fonctionner 24 heures sur 24 et 7 jours sur 7, améliorer la régularité des cadences, réduire les déplacements et fiabiliser l’inventaire permanent. Elle améliore aussi l’ergonomie en limitant certaines manutentions et en séparant mieux les piétons, les machines et les charges. L’utilisation de l’espace peut augmenter jusqu’à 80 % selon Toyota Material Handling. Ce résultat dépend toutefois de l’implantation initiale, de la densité recherchée et du profil de stock.
En contrepartie, un système automatisé demande une maintenance préventive, des pièces critiques disponibles et un mode dégradé documenté en cas d’arrêt. Il faut prévoir la cybersécurité des interfaces, la formation des équipes et une procédure claire pour les exceptions : bac abîmé, palette hors gabarit, article non conforme ou ordre urgent. Un entrepôt automatisé performant doit aussi savoir traiter les situations non standard.
Construire un ROI exploitable
Le coût ne se limite pas aux machines. Il faut intégrer les rayonnages, le génie civil éventuel, les convoyeurs, les logiciels, l’intégration WMS/ERP, les tests, la formation, la maintenance et l’énergie. De petites solutions automatisées peuvent démarrer autour de 100 000 euros, tandis que des entrepôts à hauts rayonnages peuvent représenter plusieurs millions d’euros. L’amortissement est généralement évoqué entre 3 et 5 ans, selon le système et le projet.
Pour évaluer le retour sur investissement, comparez un scénario de référence et un scénario automatisé sur la même période. Intégrez les coûts de main-d’œuvre et de recrutement, la surface évitée, les erreurs et les retours, la capacité supplémentaire, le taux de service, la maintenance et le coût du capital. Les gains les plus solides sont ceux que l’entreprise peut mesurer avant le projet, pas ceux supposés après l’installation.
Déployer progressivement et sécuriser la mise en production
Un projet robuste commence par des objectifs hiérarchisés : augmenter la capacité, absorber un pic, fiabiliser le stock, réduire les déplacements ou sécuriser une zone. Vient ensuite le dimensionnement technique, puis la vérification de la compatibilité avec les contenants, le bâtiment et les systèmes d’information. Pour une PME ou une activité appelée à évoluer, une architecture modulaire et une automatisation par étapes limitent le risque d’un investissement trop rigide.
- Cartographier les flux et qualifier les données de stock.
- Simuler les pointes plutôt que de dimensionner uniquement sur les moyennes.
- Tester les interfaces entre WMS, ERP, équipements et postes opérateurs.
- Former les équipes aux procédures normales, aux alertes et au mode dégradé.
- Suivre les indicateurs de débit, de disponibilité, d’erreurs, de saturation et de maintenance après le démarrage.
Un projet pilote sur une famille de produits, une zone de préparation ou un trajet de transport permet de valider les règles de fonctionnement avant la montée en charge. L’automatisation apporte alors une capacité durable : une organisation mesurable, maintenable et capable d’évoluer avec les volumes, plutôt qu’une machine isolée.